


Votre process PEUT-il tenir la tolérance ?
Avant d’engager une production en série, toute équipe qualité doit répondre à une question fondamentale : mon procédé est-il physiquement capable de produire dans les spécifications ? Ce n’est pas une question de réglage, ni de centrage — c’est une question de potentiel brut. C’est précisément à cela que répond l’indice Cp, l’un des indicateurs les plus utilisés en maîtrise statistique des procédés (MSP). Mais comme tout indicateur synthétique, il a des limites précises qu’il faut connaître pour ne pas tirer de conclusions erronées.
Ce que mesure réellement le Cp
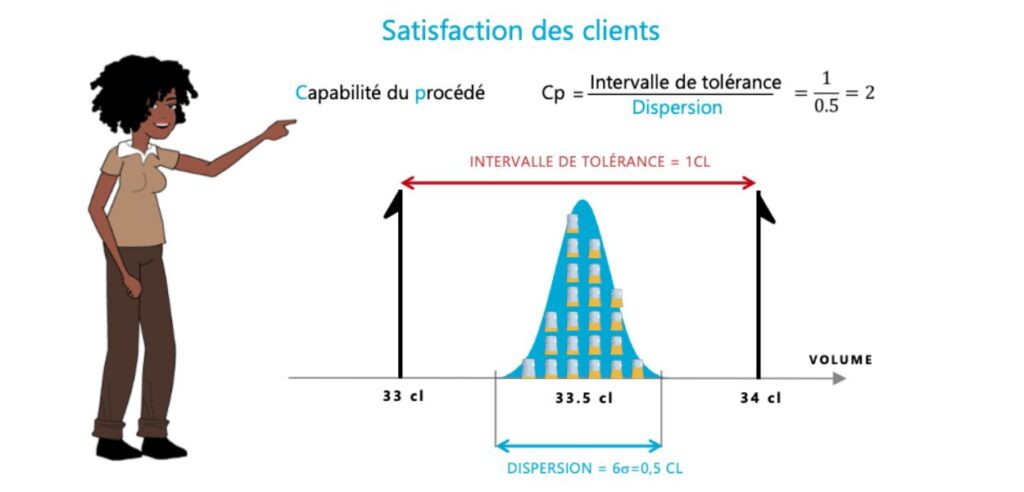
Le Cp, ou indice de capabilité du procédé (Capability of the Process), compare la largeur de la tolérance définie par le bureau d’études à la dispersion réelle mesurée sur le procédé. Sa formule est simple :
Cp = (LSS − LSI) / (6σ)
où LSS est la limite supérieure de spécification, LSI la limite inférieure, et 6σ représente l’étendue de la variation naturelle du procédé (soit ±3 écarts-types autour de la moyenne).
Concrètement : si votre tolérance est deux fois plus large que la dispersion de votre procédé, le Cp vaut 2,0. Si elles sont identiques, il vaut 1,0 — et statistiquement, environ 0,27 % de votre production sortira hors tolérance, même dans les meilleures conditions.
Le repère industriel le plus couramment appliqué est Cp ≥ 1,33, ce qui correspond à une tolérance au moins 1,33 fois plus large que la variation du procédé. Dans les secteurs exigeants comme l’automobile ou l’aéronautique, un seuil de 1,67 voire 2,0 est souvent requis.
Les conditions de calcul : une limite souvent sous-estimée
Le Cp se calcule dans des conditions court terme, c’est-à-dire sur un échantillon prélevé lors d’une étude initiale de capabilité, dans un contexte volontairement stabilisé : même opérateur, même lot matière, même réglage. L’objectif est d’évaluer le potentiel intrinsèque du procédé, en s’affranchissant des sources de variation liées à l’environnement de production réel.
C’est à la fois sa force et sa faiblesse. En conditions idéales, le Cp donne une borne supérieure de ce que le procédé peut accomplir. Mais il ne reflète pas ce qui se passera une fois lancé en production longue durée, avec des changements d’outils, des variations de lot matière, des rotations d’équipes ou des dérives thermiques. Ces sources de variation réelles ne sont tout simplement pas capturées dans le calcul.
Le piège du centrage : quand un bon Cp cache de mauvaises pièces
C’est le point le plus souvent mal compris sur le terrain. Un Cp élevé signifie uniquement que la dispersion du procédé est faible par rapport à la tolérance. Il ne dit strictement rien sur la position de cette dispersion par rapport à la cible nominale.
Imaginez une tolérance de 10 ± 0,5 mm et un procédé dont la variation naturelle couvre 0,6 mm. Le Cp est supérieur à 1,33 — en apparence satisfaisant. Mais si le procédé est centré à 10,4 mm au lieu de 10,0 mm, une large proportion des pièces dépassera la limite supérieure de spécification, malgré un bon Cp.
C’est précisément pour traiter cette réalité qu’existe l’indice Cpk, qui intègre à la fois la dispersion et le décalage par rapport à la cible. Un procédé maîtrisé devrait afficher à la fois un Cp et un Cpk satisfaisants. Un écart important entre les deux est un signal d’alarme : le procédé a du potentiel, mais il est mal centré.
Comment utiliser le Cp de façon rigoureuse
Pour exploiter correctement cet indice, quelques règles pratiques s’imposent :
- Vérifier la stabilité avant de calculer. Un Cp calculé sur un procédé instable (présence de causes spéciales détectées sur une carte de contrôle) n’a aucune signification statistique. La stabilité est un prérequis, pas une option.
- Ne jamais l’interpréter seul. Associez systématiquement Cp et Cpk. Un Cp ≥ 1,33 avec un Cpk ≥ 1,33 indique un procédé capable y centré. Un Cp ≥ 1,33 avec un Cpk < 1,00 pointe un problème de réglage à corriger en priorité.
- Anticiper le passage en production série. Une étude court terme favorable ne garantit pas les performances long terme. Planifiez une réévaluation de la capabilité (via le Pp et le Ppk, calculés sur données long terme) après les premières semaines de production.
- Assurer la représentativité de l’échantillon. La taille minimale recommandée est de 30 à 50 pièces consécutives, prélevées dans des conditions homogènes.
Le Cp est un outil de diagnostic puissant, à condition de lui poser la bonne question : ce procédé a-t-il le potentiel dimensionnel pour tenir la tolérance ? Pour savoir s’il le fait réellement en conditions de production, il faudra aller plus loin — avec le Cpk pour le centrage, et le Ppk pour la performance long terme. Ces trois indices forment ensemble un tableau de bord cohérent de la capabilité, que nul ne devrait interpréter isolément.